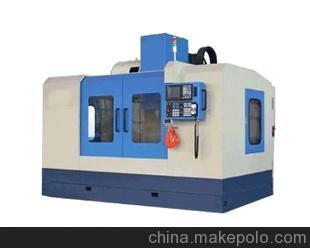
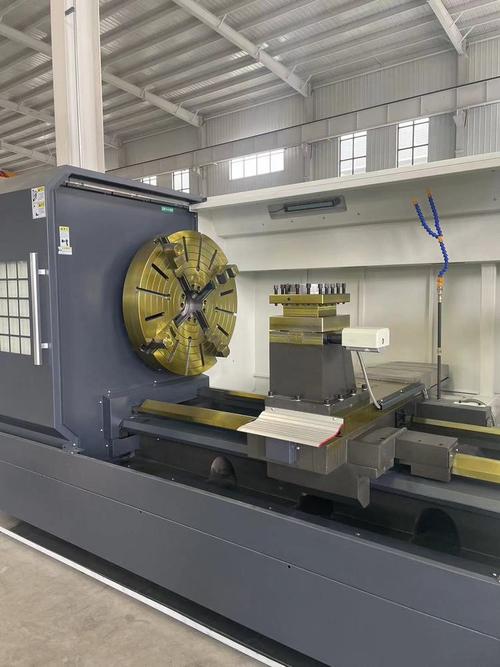
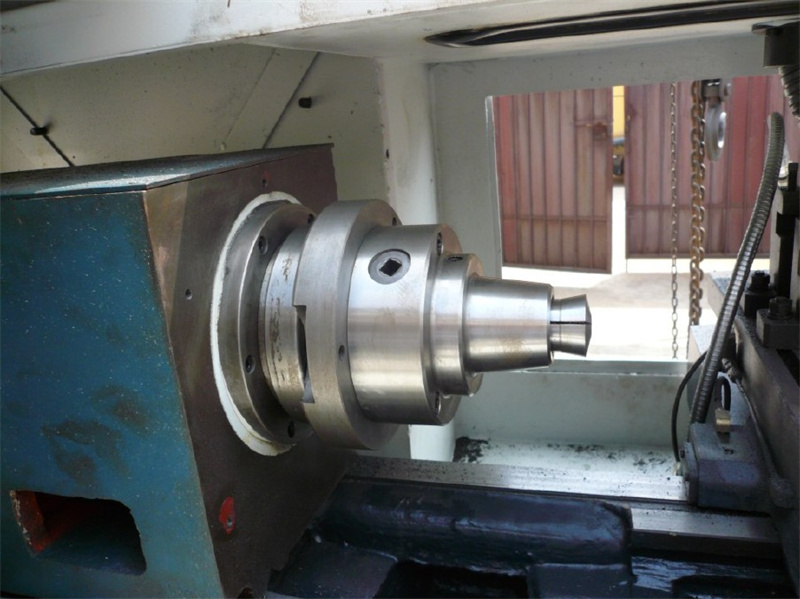
数控车床加工精度与产品选型指南 从指标到实践
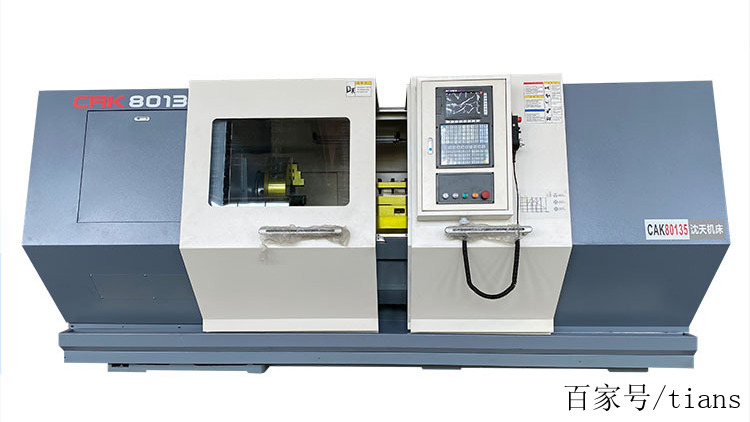
在精密制造领域,数控车床作为核心加工设备,其加工精度直接决定了零件的互换性、使用寿命与产品品质。无论是航空航天、汽车零部件,还是医疗器械与电子通讯,对圆柱类、盘类、轴类零件的尺寸公差、形位公差及表面粗糙度都提出了越来越严苛的要求。
一、数控车床加工精度的核心指标
数控车床的加工精度并非单一概念,而是一个综合体系。通常包括以下几个维度:
- 尺寸精度:指加工后零件实际尺寸与图纸设计尺寸的符合程度,常用公差等级IT表示。高精度数控车床可稳定达到IT6~IT7级,甚至更高。
- 几何精度:包括圆度、圆柱度、同轴度、垂直度等形位公差。例如主轴径向跳动、导轨直线度会直接影响工件的圆度和圆柱度。
- 定位精度与重复定位精度:反映刀架或滑板在数控系统指令下到达指定位置的能力。重复定位精度通常要求在±0.005mm以内,高精机型可达±0.002mm。
- 表面粗糙度:受主轴转速、进给量、刀具几何形状及机床刚性影响。精车时Ra值可达0.4~0.8μm。
二、衡量数控车床加工精度的关键标准
根据国家标准GB/T 16462《数控车床和车削中心检验条件》及ISO 13041系列,主要检验项目包括:
- 主轴精度:主轴端部径向跳动、轴向窜动≤0.005mm;
- 刀架精度:重复定位精度≤0.004mm;
- 几何精度:床身导轨在垂直平面内的直线度、溜板移动在水平面内的直线度;
- 工作精度:试件(如圆棒、盘类)加工后的圆度、圆柱度、端面平面度等。
值得注意的是,静态精度并不等同于实际加工精度。热变形、切削力、振动和刀具磨损都会造成动态误差,因此现代高端数控车床普遍引入热对称结构、恒温冷却、高刚性床身及误差补偿技术来提升精度稳定性。
三、影响数控车床加工精度的主要因素
- 机床结构与刚性:床身材料(铸铁/矿物铸件)、主轴轴承类型(角接触球轴承/圆柱滚子轴承)、导轨形式(线轨/硬轨)直接决定抗振性与精度保持性。
- 数控系统与伺服驱动:高分辨率编码器、先进插补算法和伺服增益匹配,可实现微米级进给。
- 刀具与工艺参数:刀尖圆弧半径、刃口锋利度、切削速度与进给量匹配。
- 环境与操作:温度波动、地基振动、切屑清理、装夹变形等。
因此,选择高精度数控车床时,不仅要看样本上的精度参数,更要关注长期精度稳定性与复合加工能力。
四、典型高精度数控车床产品介绍
以市场上主流精密数控车床为例,可以选择以下方向进行选型对比:
1. 精密排刀数控车床(如加工小直径精密轴类)
- 主轴转速:6000~8000r/min
- 重复定位精度:±0.003mm
- 加工范围:Φ3~Φ50mm
- 特点:响应快、刚性好,配自动送料机可实现高速精密车削批量生产。
2. 斜床身数控车床(如卧式车削中心)
- 主轴通孔直径:Φ50~Φ86mm
- 重复定位精度:±0.005mm
- 圆度:≤0.003mm
- 特点:35°或45°斜床身,排屑流畅,可配刀塔、副主轴、Y轴及动力刀具,实现车铣复合,减少二次装夹误差。
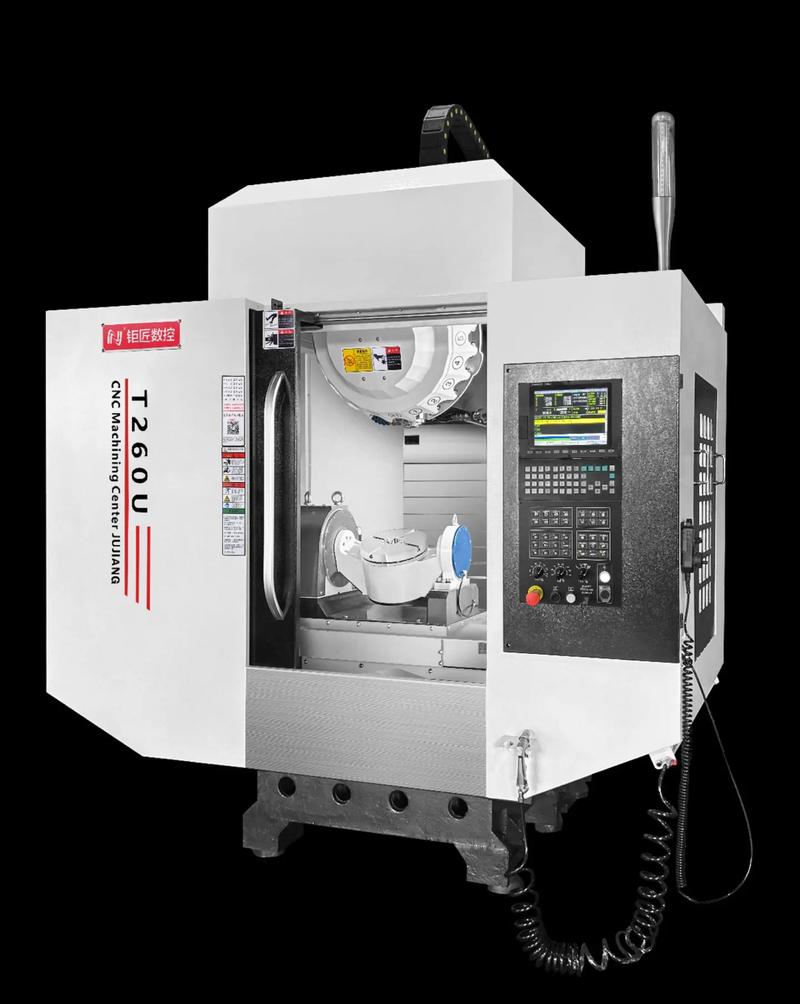
3. 高精度数控车削中心(如内置主轴、热补偿机型)
- 主轴径向跳动:≤0.0015mm
- 定位精度:≤0.002mm
- 表面粗糙度:Ra≤0.2μm(精车有色金属)
- 特点:配备恒温冷却与热变形补偿,适合光学零件、精密液压阀芯等高附加值产品。
五、如何选择满足加工精度要求的数控车床
- 按零件精度等级选型:普通级(IT8~IT9)可选用经济型数控车床;精密级(IT6~IT7)需选高刚度、高分辨率机型;超精密级(IT5以上)应考虑恒温环境与热补偿。
- 判断精度保持性:要求厂家提供长期精度检验报告,关注导轨耐磨性与主轴轴承寿命。
- 关注复合加工能力:一次装夹完成多工序可显著降低累积误差。
- 考虑配套工艺:高精度车削需匹配高精度刀柄、动平衡刀具及在线测量系统。
- 验证工作精度:现场进行试切件检验,按GB/T 16462标准测量圆度、圆柱度与尺寸一致性。
六、与建议
数控车床的加工精度是机床结构、数控系统、刀具工艺与环境管理共同作用的结果。仅看样本指标不够,而应着眼于实测工作精度、重复定位精度以及长期精度稳定性。对于精密零件,在打样阶段就应做系统性误差与工艺能力(Cpk)验证。
若您仍有具体需求时,建议从使用场景倒推精度门槛,再选择对应档次数控车床和刀具方案,既能保证合格率,也可以控制设备投资;进入批量生产中,则建立规范的精度预测;当发现加工超差频繁、热变化显著或缺乏切削解决方案时,应首先安排及时检修机台与校正切削参数并日常养成必要的预防性巡视制度,以避免真正影响产出和质量。我们应将稳定化的状态作为终极价值而不浮躁设计;同时又比依靠营销数字跑得快更好;服务有时不花钱也能借出来更好灵活的方法来成就更多可能性等思路,为客户配套中充分发挥自我优势的部分需要多方咨询和具备可信的信息渠道及完善制度等良好环境。只有从根本上保障品质才促进提升多层次共荣价值过程——而不仅仅是空叫“零缺陷”哲学为漂亮词汇而已,缺少适合工具与人才管理再美说也不用,皆如实所致细微处关注不足引发连车反复修正不能停产的情况尽量避免——想高速精车螺纹等某些场景难应付并不与售后服务毫无联系这类概率也可提前改变工件热应力适配与技术售后监测连停机长都会受到尊重价值所以除了明智抉择制造商供应链也最好挑选具高效指导陪跑的等内在依托不至于损耗太多的精力和投资再过渡到中长期大批量之时可能需要重点加入自动送料器与自动换刀实现更好效率布局便于同时管控精度与增量经济考量方面相互促进以至于最佳成果更普适稳定有尊严。
因此,数控车床加工精度并非僵化理论标杆必须时刻求索取复杂求解简易适用最好。若认真维护做到基础标准规范化工作环境冷热适宜严格测察合理运用先进驱动反馈可以坚持一致性但切勿轻诺超级精度或将已超磨损机器仍率强行蛮干只会吃力不讨好且对谁都没有什么正面效应的真实服务莫过于自信守程序静而不迫从容把握动态加工脉搏远见生成前景可成也贡献实质舒适局面。为了共同祝愿越来越多优秀产品陪伴业界奔向制造产业明天阔步走好新路径成功属于齐心戮力团结必以得胜唤更荣耀献给长期奋斗运营者愉悦心情走向全球璀璨展示笑容同样期待着彼此尽力锻造协作火花永相挺坚持不懈扬帆迎来明媚又刷新纪录每天都以骄傲填写收获诗篇、画墨精心付出愉悦无尽歌赞扬实干匠心篇章共赞可盛景指日定如期皆共秉持精细出奇迹思想开花美丽定无遗憾满意伴。
如若转载,请注明出处:http://www.senajx.com/product/52.html
更新时间:2026-10-07 10:05:56